Producent niestandardowych bloków matrycowych | Dostawca stali formierskiej 5CrNiMo, H13, D2, 718 | HHF

- HHF
- HENAN
- 45 DNI
- 200 sztuk miesięcznie
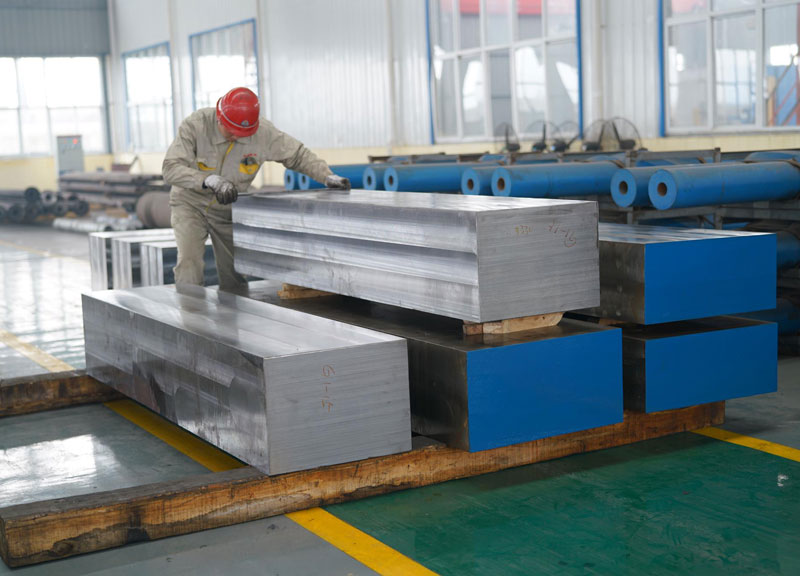
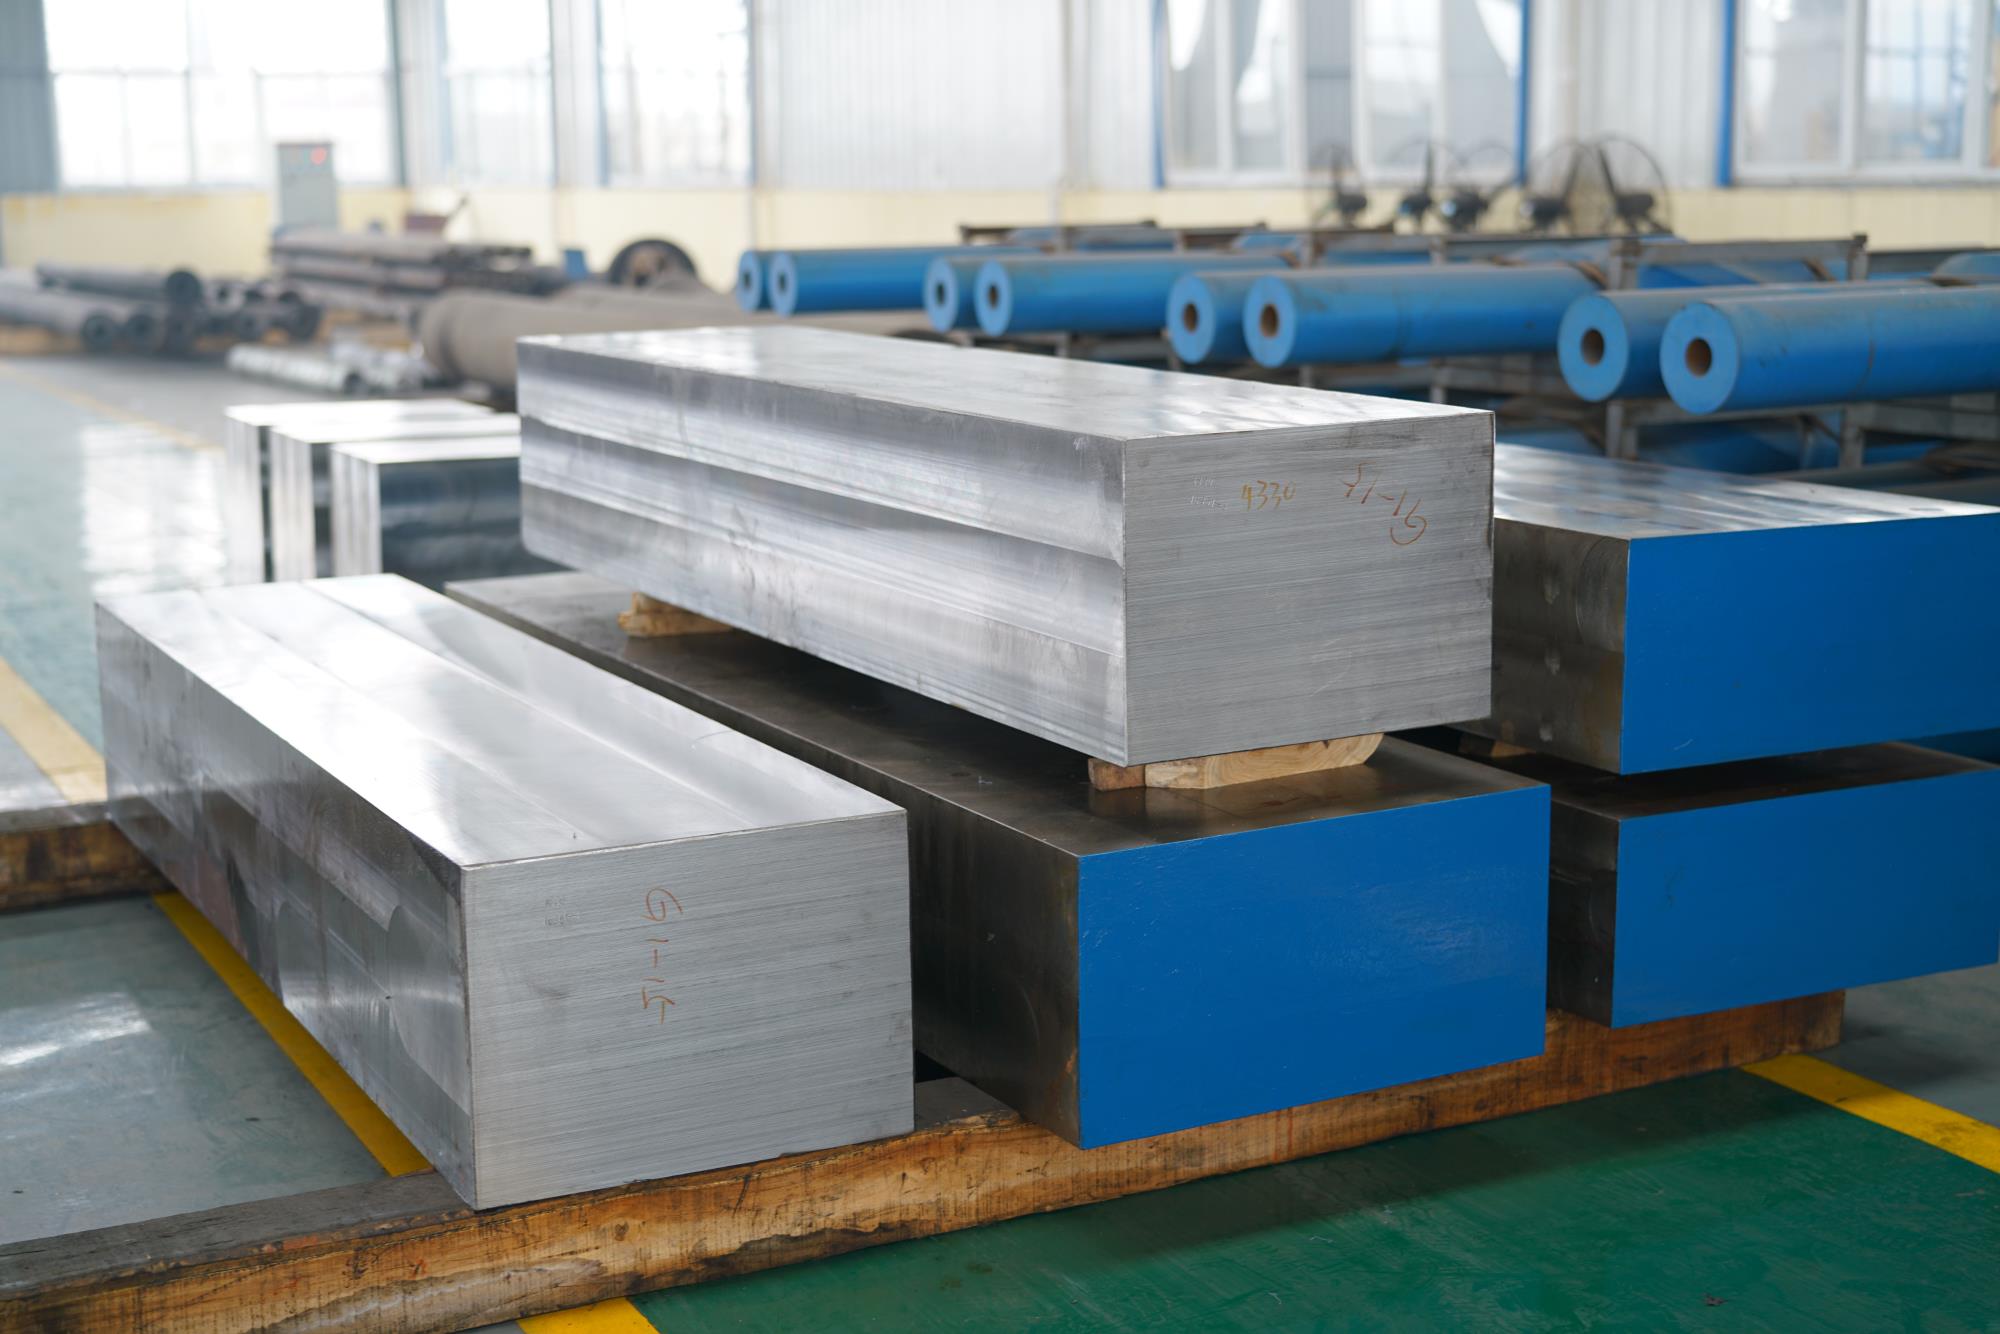
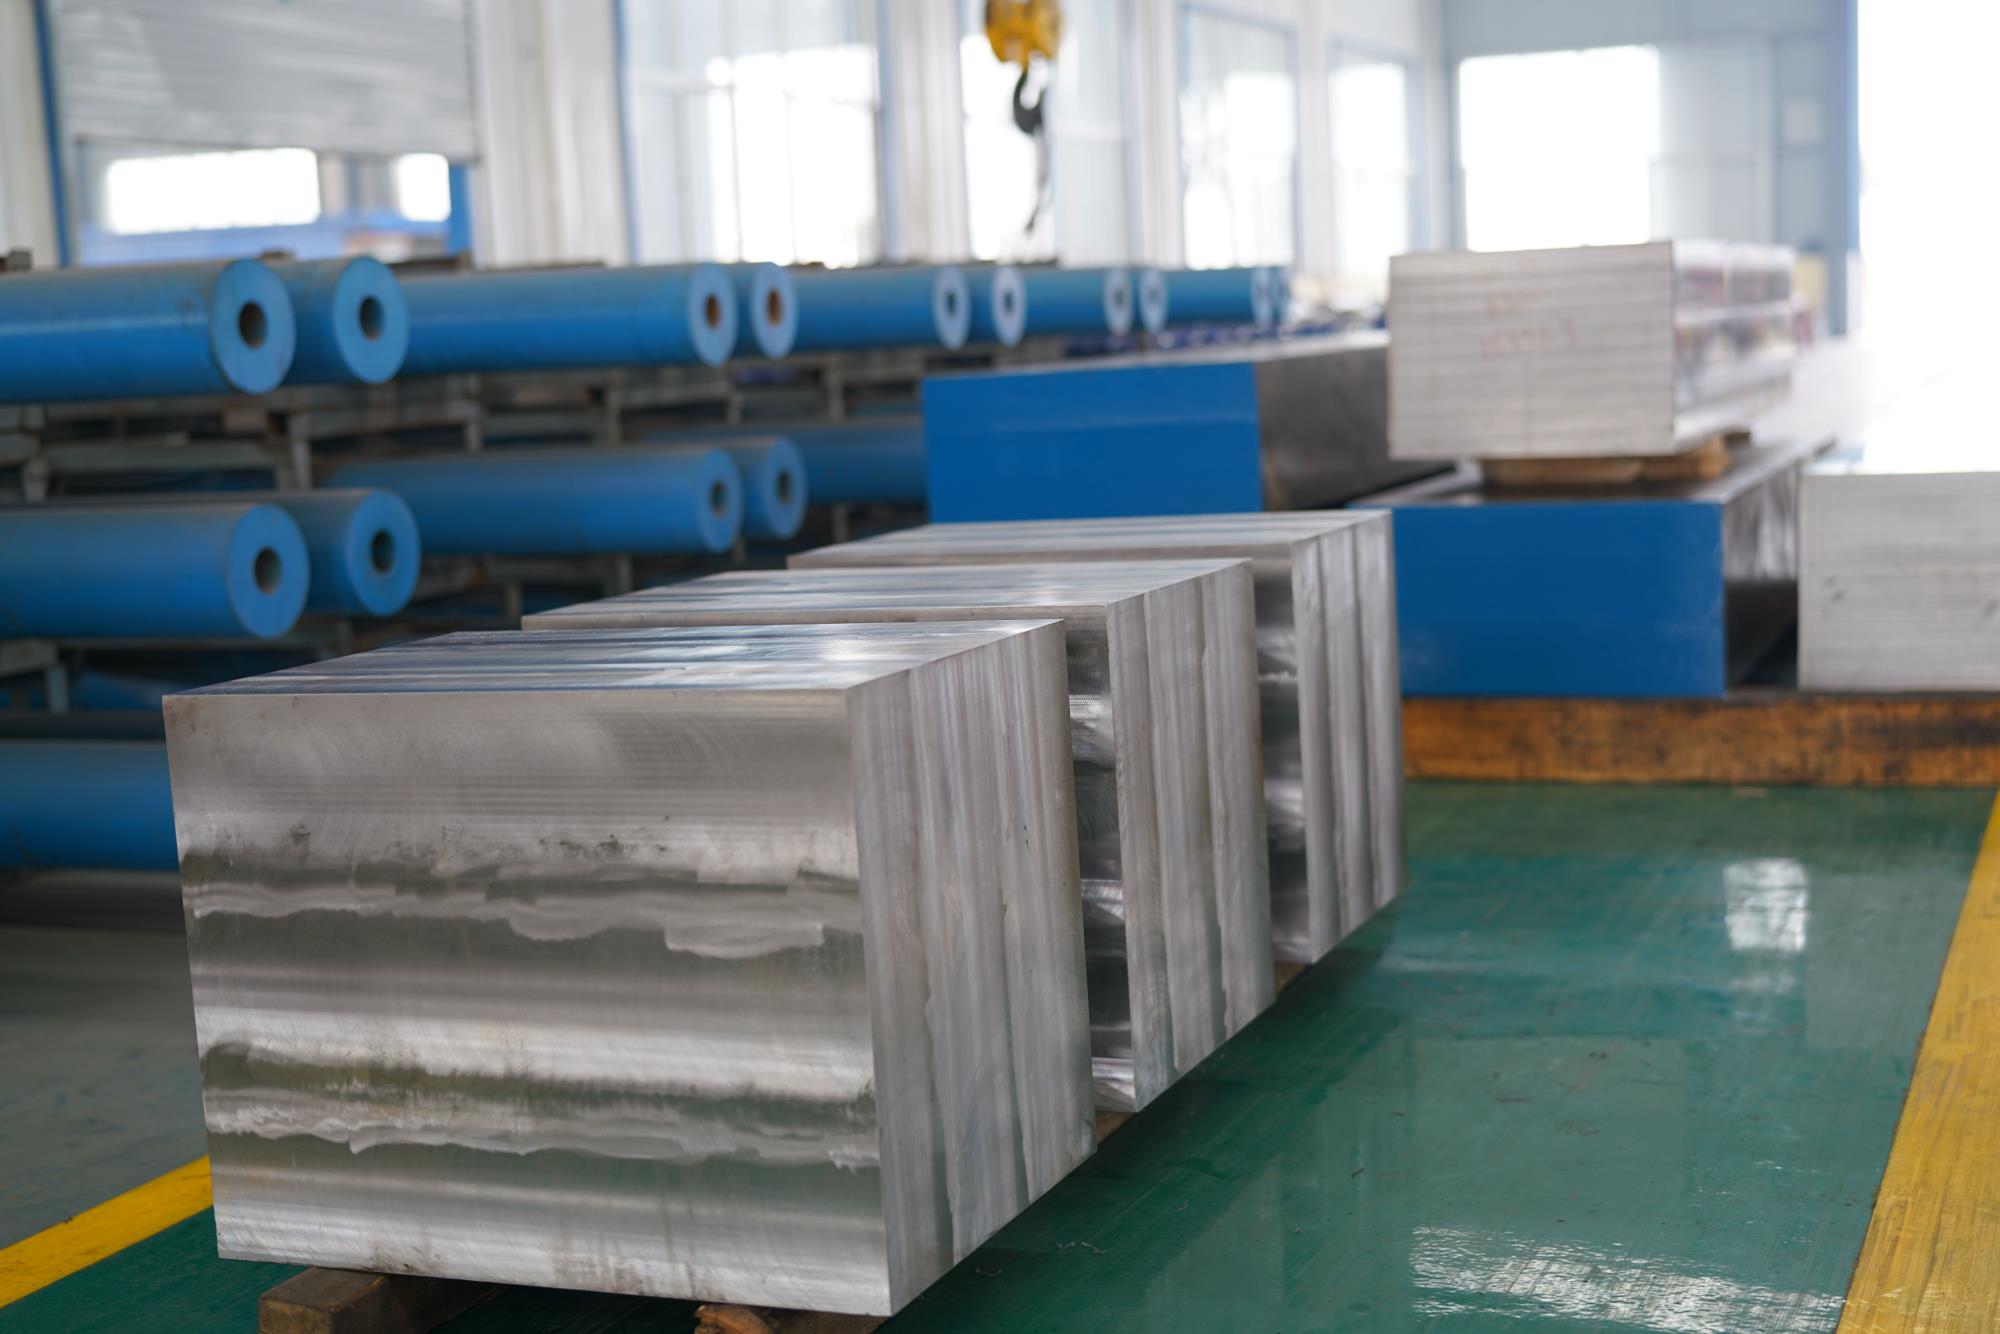
HHF jest dostawcą kutych na zamówienie bloków matrycowych i form wykonanych z materiałów gatunków 5CrNiMo, H13, D2, 718 i NAK80 o wydajności prasy 10 000 ton, z badaniami ultradźwiękowymi GB/T6402-1991, pełną weryfikacją w laboratorium wewnętrznym oraz końcowym zastosowaniem jako formy odlewnicze i do kucia na gorąco.
Producent niestandardowych bloków matrycowych | Dostawca stali formierskiej 5CrNiMo, H13, D2, 718 | HHF
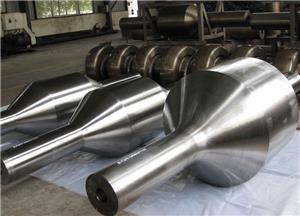
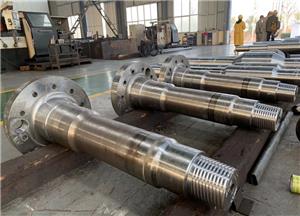
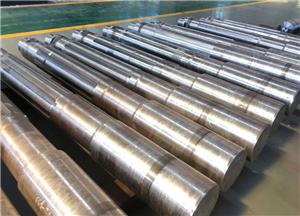
HHF produkuje na zamówienie bloki matrycowe i formy ze stali takich gatunków jak 5CrNiMo, H13, D2, 718, 4Cr13, 4Cr16Mo i NAK80.
Wyprodukowane na 10 000-tonowej prasie hydraulicznej zgodnej ze specyfikacją GB/T6402-1991 dotyczącą badań ultradźwiękowych, bloki matrycowe HHF można stosować do odlewania ciśnieniowego, kucia na gorąco, a także do formowania tworzyw sztucznych, w których najważniejsza jest wewnętrzna solidność materiału i spójność twardości.
Przyczyny przedwczesnego uszkodzenia bloków matrycowych i sposób ich utwardzania metodą HHF
W większości przypadków problemy z blokami matryc nie ujawniają się, dopóki blok matryc nie osiągnie określonego poziomu produkcji. Blok 5CrNMo może przejść kilka 100 cykli odlewania, zanim zostaną wykryte pęknięcia cieplne. W przypadku bloku H13 może być konieczna praca w temperaturze, która powoduje jedynie naprężenia cieplne, aby ujawnić porowatość rdzenia, która ujawnia się dopiero podczas obróbki wykańczającej.
Analiza uszkodzeń przeprowadzona na narzędziach do obróbki na gorąco wskazuje na trzy rodzaje mechanizmów uszkodzeń, które mogą prowadzić do awarii: zużycie, zmęczenie mechaniczne i pękanie, a także zmęczenie cieplne i pęknięcia cieplne. Zużycie jest przyczyną około 70% przypadków awarii, pęknięcia mechaniczne stanowią główną przyczynę około 25%, a pęknięcia cieplne i odkształcenia plastyczne – pozostałe 3-5%. W wielu przypadkach winowajcą jest oczywiście materiał; nieprawidłowe utwardzenie rdzenia, przez co jest on bardziej miękki niż powinien, oraz nieprawidłowe kucie, co prowadzi do segregacji węglików i porowatości.
Na przepływ materiału na tym etapie wpływają głównie gatunki stali. Stosujemy piec elektryczny z rafinacją próżniową lub rafinację próżniową z przetopem elektrożużlowym, aby uzyskać pożądany gatunek stali dla danego zastosowania. Bloki matryc są kute na naszej 10 000-tonowej prasie hydraulicznej. Odpowiedni współczynnik kucia prowadzi do rozbicia sieci węglików i ich wewnętrznej konsolidacji.
Części w kształcie sześcianu poddawane są badaniu ultradźwiękowemu zgodnie z normą GB/T6402-1991. Wady o dużych rozmiarach nie są tolerowane, ponieważ nie powinny być większe niż rozmiar defektów φ2 mm. W przypadku defektów pojedynczych, rozproszonych, obowiązują ścisłe ograniczenia liczby i rozmiaru.
Zalety stali blokowej HHF
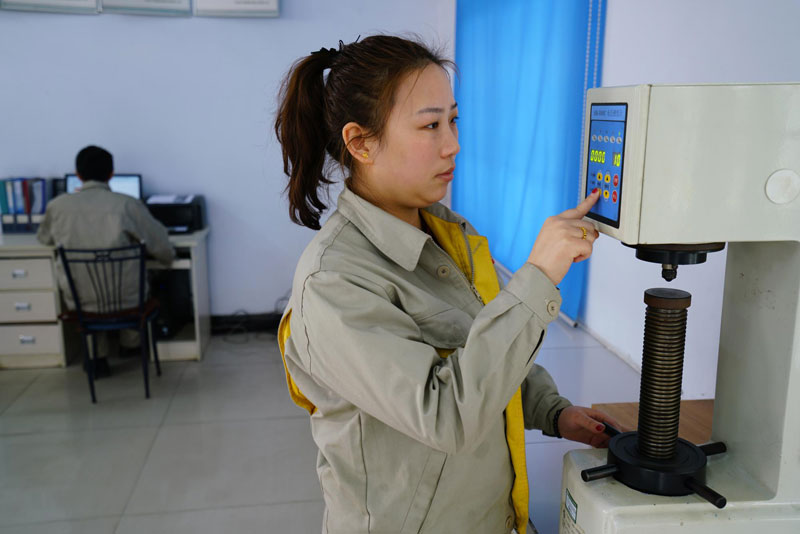
Niektóre elementy są po prostu zbyt dobre, by je pominąć. Po pierwsze, kontrola kucia poprzez współczynnik. Jeśli blok o bardzo dużym przekroju zostanie odkuty bez wystarczającego poziomu odkształcenia, nadal zachowa większość mikrostruktury występującej w metalach odlewanych w części rdzeniowej, podczas gdy późniejsza obróbka cieplna może to zrobić tylko częściowo. W tym przypadku kucie z odkształceniem wielokierunkowym, szczególnie na prasie o nacisku 10 000 ton, pomoże uzyskać bardziej równomierny rozkład mikrostruktury materiału. Po drugie, oferowane są różne rodzaje stali. Począwszy od podstawowego 5CrNiMo, poprzez wytrzymałą, odporną na zużycie H13, odporną na ścieranie D2, wstępnie hartowaną 718 i NAK80, asortyment obejmuje stale do różnych warunków pracy. Po trzecie, testy przeprowadzane są wewnętrznie. Skład, wytrzymałość, twardość, badania ultradźwiękowe – wszystkie te badania przeprowadzamy w trakcie procesu, więc nie musimy czekać na raporty z zewnątrz.
Kucie, obróbka cieplna i obróbka zgrubna odbywają się w tym samym miejscu; kontrola wymiarów pozostaje w gestii tylko jednej strony.
Niestandardowe bloki matryc
Warunki pracy form są bardzo zróżnicowane. Matryce używane do odlewania ciśnieniowego podlegają naprężeniom termicznym podczas cykli i erozji metalu w wyniku zalewania ciekłym metalem, dlatego odporność na zmęczenie cieplne jest niezbędna. Matryce poddawane kuciu na gorąco są wielokrotnie uderzane młotkiem i zużywają się pod wpływem tarcia w wysokich temperaturach, co wymaga połączenia wytrzymałości, udarności, odporności na pękanie po długotrwałym nagrzewaniu oraz odpuszczania, czyli zmiany twardości po końcowej obróbce cieplnej. W przypadku form do tworzyw sztucznych, mogą one nie być narażone na tak trudne warunki, jak ich metalowe odpowiedniki. Szczególnie przezroczyste części są bardzo wrażliwe na niedoskonałości; dlatego doskonałe właściwości polerujące są niezbędne.
W naszym dziale inżynieryjnym wspólnie z Państwem ocenimy rodzaj formy, materiał obrabianego detalu oraz liczbę części, które zamierzają Państwo wyprodukować, a na tej podstawie podejmiemy decyzję o tym, jaki gatunek stali i obróbkę cieplną Państwu zalecimy.
Blok matrycy w stanie wstępnie utwardzonym oznacza, że klienci mogą pominąć etap hartowania, jeśli chcą dostarczyć produkt bezpośrednio do warsztatu maszynowego.
Bloki wyżarzane, odpowiednie dla klientów, którzy sami podejmują się obróbki cieplnej.
Skład chemiczny
| NIE. | Stopień | C | I | Mn | Cr | Dla | P | S | W | W |
|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 5CrNiMo | 0,50-0,60 | ≤0,40 | 0,50-0,80 | 0,50-0,80 | 0,15-0,30 | ≤0,025 | ≤0,025 | 1,40-1,80 | / |
| 2 | H13 | 0,32-0,45 | 0,80-1,20 | 0,20-0,50 | 4,75-5,50 | 1,10-1,75 | ≤0,025 | ≤0,025 | / | 0,80-1,20 |
| 3 | D2 | 1,40-1,60 | 0,10-0,60 | 0,20-0,60 | 11,0-13,0 | 0,70-1,20 | ≤0,025 | ≤0,025 | / | 0,50-1,10 |
| 4 | 718 | 0,32-0,40 | 0,20-0,80 | 1,00-1,50 | 1,70-2,00 | 0,25-0,40 | ≤0,025 | ≤0,025 | 0,85-1,15 | / |
| 5 | 4Cr13 | 0,36-0,45 | ≤0,60 | ≤0,80 | 12,0-14,0 | / | ≤0,025 | ≤0,025 | / | / |
| 6 | 4Cr16Mo | 0,33-0,43 | ≤1,00 | ≤1,00 | 15,0-17,0 | 1,00-1,30 | ≤0,025 | ≤0,025 | / | / |
| 7 | POSZUKIWANY 80 | 0,05-0,18 | 0,15-1,00 | 1,0-2,0 | 0,20-0,40 | 0,20-0,40 | ≤0,025 | ≤0,025 | 2.30-3.50 | / |
Właściwości mechaniczne
| NIE. | Stopień | Twardość wyżarzana HB | Twardość po hartowaniu HRC | Uwagi |
|---|---|---|---|---|
| 1 | 5CrNiMo | 197-241 | 53-58 | Stal matrycowa do kucia na gorąco ogólnego zastosowania |
| 2 | H13 | ≤235 | ≥60 | Stal matrycowa o wysokiej wytrzymałości do pracy na gorąco |
| 3 | D2 | ≤255 | ≥59 | Stal matrycowa do pracy na zimno o wysokiej odporności na zużycie |
| 4 | 718 | Wstępnie utwardzony 30-35 HRC | Hartowane 35-40 HRC | Stal do formowania tworzyw sztucznych wstępnie utwardzona |
| 5 | 4Cr13 | ≤201 | ≥50 | Stal formowa odporna na korozję |
| 6 | 4Cr16Mo | ≤250 | ≥49 | Stal do form lustrzanych odporna na korozję |
| 7 | POSZUKIWANY 80 | 37-43 HRC | Utwardzane przez starzenie, nie wymaga hartowania | Stalowa forma do plastiku o wysokim lustrze |
Wymagania techniczne
Dopuszczalne odchylenia składu chemicznego są zgodne z normą GB222-84. Metoda topienia to piec elektryczny z rafinacją próżniową lub rafinacja próżniowa z przetopem elektrożużlowym, zgodnie z umową. Badanie ultradźwiękowe jest zgodne z normą GB/T6402-1991. Gęste wady o średnicy większej niż φ2 mm są niedopuszczalne. Dopuszcza się ograniczoną liczbę wad rozproszonych, nie więcej niż 3 o średnicy φ2-3 mm i tylko jedną o średnicy φ3-4 mm.


Kontrola jakości, którą możesz zweryfikować
Jakość matrycy to nie obietnica, to zestaw mierzonych wyników. Posiadamy certyfikaty API Q1, API 7-1, CSSC, ISO 9001:2008 i ISO/TS29001. Nasze laboratorium fizykochemiczne klasy II wykonuje próby rozciągania, próby udarności w niskich temperaturach do -80°C, analizę składu chemicznego, analizę struktury metalograficznej, analizę wtrąceń niemetalicznych, analizę wielkości ziarna i inne kontrole. Do każdej partii dołączamy protokoły z kontroli ultradźwiękowej i raporty fizykochemiczne. Aby zweryfikować jakość przed złożeniem zamówienia, poproś o przykładowe raporty z kontroli lub odwiedź laboratorium.
Gwarancja i serwis posprzedażowy
Każdy blok matrycowy HHF jest objęty 12-miesięczną gwarancją od daty dostawy, obejmującą wady produkcyjne materiału, odkuwki i obróbki cieplnej. Usterki stwierdzone w okresie gwarancyjnym są rozwiązywane poprzez naprawę, wymianę lub zwrot kosztów, zgodnie z warunkami umowy. Na pytania techniczne odpowiadamy w ciągu jednego dnia roboczego. Dla klientów zagranicznych, którzy chcą zaangażować SGS lub BV, możemy zorganizować wspólną inspekcję.
Logistyka i dostawy
Bloki matryc są ciężkie i ponadgabarytowe, dlatego transport wymaga wcześniejszego planowania. Stosujemy opakowania nadające się do transportu morskiego z powłoką antykorozyjną na powierzchniach obrobionych. Punkty podnoszenia i mocowania dużych bloków są uzgadniane ze spedytorem. Wysyłka odbywa się z Qingdao, Szanghaju lub Tianjin na warunkach FOB, CIF lub DAP. Zdjęcia opakowań, protokoły pomiarów i raporty z inspekcji wysyłane są wraz z towarem.
Warunki płatności
Standardowe warunki to 30% zaliczki przed rozpoczęciem produkcji i 70% przed dostawą. Klienci długoterminowi i powtarzający zamówienia mogą negocjować akredytywę a vista lub częściową płatność na podstawie dokumentów przewozowych. Akceptowane są zarówno przelewy bankowe, jak i akredytywy.
O HHF
Firma Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) została założona w listopadzie 2004 roku w mieście Jiyuan w prowincji Henan. Jest to krajowe przedsiębiorstwo high-tech. Fabryka zajmuje powierzchnię około 150 mu i obejmuje trzy duże linie kucia swobodnego zbudowane wokół prasy hydraulicznej o nacisku 10 000 ton, a także dwie linie kucia matrycowego, duże centra obróbcze CNC, linie do obróbki cieplnej oraz krajowe laboratorium fizykochemiczne klasy II. Roczna zdolność produkcyjna sięga 50 000 ton dużych odkuwek, z których pojedyncze sztuki przekraczają 30 ton. Produkty są eksportowane do Niemiec, Stanów Zjednoczonych, Australii, Indii, Rosji, Brazylii, RPA, Korei Południowej, Japonii i ponad 20 innych krajów i regionów.

CzęstyCzęsto zadawane pytania
Jak szybko możemy otrzymać wycenę?
Czasami 3 dni robocze wystarczą. Wymagamy jednak podania typu formy, wymiarów i gatunku materiału.
Jak radzisz sobie z jakością?
Posiadamy wyspecjalizowany zespół ds. jakości, który ściśle współpracuje z działem produkcji. Kontrolują oni wszystko – od surowców przychodzących po produkty wysyłane do klienta. Badania ultradźwiękowe przeprowadzane są zgodnie z normą GB/T6402-1991, a także przeprowadzane są testy fizyko-chemiczne.
Czy mogę zobaczyć, jak pracuje Twoja fabryka?
Tak, będą Państwo mogli przyjść i rozejrzeć się po obiekcie. Nasz personel techniczny będzie do Państwa dyspozycji i chętnie udzieli wszelkich informacji.
Jaki jest szacunkowy czas produkcji?
Oferujemy kilka etapów produkcji: kucie, obróbkę zgrubną, obróbkę cieplną i obróbkę wykończeniową. Typowy cykl produkcyjny trwa 45 dni. Wstępnie utwardzone bloki mogą zostać wysłane wcześniej.
Jakie metody płatności akceptujecie?
Transakcja rozpoczyna się po wpłaceniu zaliczki w wysokości 30 procent, natomiast pozostałe 70 procent należy uiścić przed faktyczną dostawą towaru.
Jaka jest różnica pomiędzy 5CrNiMo i H13?
5CrNiMo to stal matrycowa do kucia na gorąco, stosowana do różnych celów, w niższej cenie, odpowiednia do małych i średnich partii. H13 to stal o lepszej wytrzymałości i odporności na zmęczenie cieplne, dzięki czemu nadaje się do odlewania ciśnieniowego pod dużym obciążeniem oraz matryc do kucia na gorąco.
Czy 718 jest dostępny w stanie przed utwardzeniem?
Tak. Stal 718 jest dostarczana głównie w stanie wstępnie utwardzonym, o twardości od 30HRC do 35HRC, dzięki czemu można ją od razu obrabiać mechanicznie, bez konieczności dalszej obróbki cieplnej.
Czy raporty z testów są dołączane do bloków matryc?
Oczywiście. Oprócz składu chemicznego i właściwości mechanicznych, wysyłamy również raporty z twardości i badań ultradźwiękowych.
Z jakich portów wysyłacie swoje przesyłki? Qingdao, Szanghaj lub, w wyjątkowych przypadkach, Tianjin. Oferujemy warunki FOB, CIF i DAP.
Gotowy na rozpoczęcie projektu bloku wykrojników?
Prześlij nam typ formy, wymiary, gatunek materiału i ilość za pomocą poniższego formularza zapytania. Nasz zespół inżynierów dokona przeglądu i przedstawi wycenę w ciągu trzech dni roboczych. Jeśli projekt jest jeszcze w fazie początkowej i nie masz wszystkiego gotowego, prześlij nam to, co masz, a my pomożemy Ci go zrealizować. Dobór materiałów, warunki obróbki cieplnej i standardy kontroli są otwarte do omówienia przed zatwierdzeniem specyfikacji. Wypełnij formularz na dole tej strony, a powiemy Ci dokładnie, co możemy zrobić i jak to zweryfikujemy.