Producent niestandardowych kutych wałków przekładni | Dostawca wałków przekładniowych 18CrNiMo7-6 | HHF


- HHF
- HENAN
- 45 DNI
- 200 sztuk miesięcznie
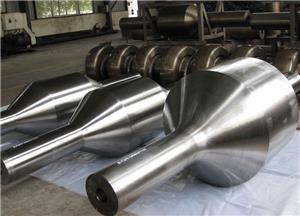
Firma HHF wykuwa wały zębate 18CrNiMo7-6 do skrzyń biegów o średnicy zewnętrznej 120–1200 mm na prasie o nacisku 10 000 ton, w wewnętrznym laboratorium National Class II, z dwuletnią gwarancją na wytrzymałe przekładnie napędowe.
Kute wały przekładni | 18CrNiMo7-6, średnica zewnętrzna 120–1200 mm | HHF
Kute wały zębate do przekładni o dużej wytrzymałości
Wał przekładni musi przenosić moment obrotowy, zachowując jednocześnie współosiowość między połączonymi elementami. W elektrowniach wiatrowych, napędach górniczych, przekładniach morskich i innych maszynach ciężkich, wydajność wału zależy od czegoś więcej niż tylko wytrzymałości nominalnej. Czystość stali, jakość kucia, obróbka cieplna i stan wykończonej powierzchni wpływają na żywotność.
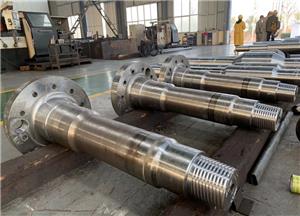
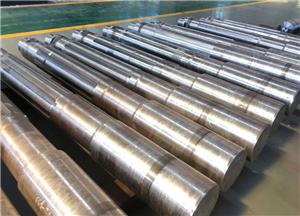
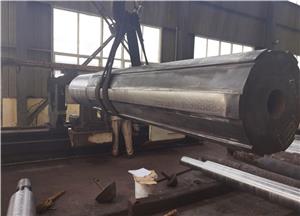
Firma Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) produkuje duże kute wały przekładniowe o średnicy zewnętrznej od 120 mm do 1200 mm. Standardowym materiałem dla tej serii produktów jest stal do nawęglania 18CrNiMo7-6. Produkcja odbywa się na podstawie rysunków klienta, a w przypadku projektów wymagających jeszcze dopracowania wymiarowego oferujemy wsparcie inżynieryjne.
Czynniki wpływające na żywotność wału przekładni
Awaria wału przekładniowego rzadko zaczyna się od całkowitego uszkodzenia elementu. W zależności od środowiska pracy, pierwszym objawem może być pojawienie się wżerów na zębach koła zębatego, obecność pęknięć w okolicy podstawy zęba, nadmierne ugięcie/odkształcenie wału lub uszkodzenie miejsc zmęczenia materiału, szczególnie w miejscach narażonych na duże obciążenia.
Tego typu komplikacje mogą mieć różne podłoże. Na przykład, niewłaściwa obróbka cieplna może spowodować, że obudowa będzie twardsza niż rdzeń może utrzymać na rozsądnym poziomie na całej głębokości. Obecność wtrąceń w materiale lub istnienie wady wewnętrznej może prowadzić do powstawania pęknięć zmęczeniowych. Ponadto, zmiany wymiarowe i błędy obróbki to kolejne czynniki, które mogą wpływać na rozkład obciążeń między zębami zestawu kół zębatych. W przypadku dużych wałów, dobrym pomysłem byłoby poświęcenie tym problemom odpowiedniej uwagi przed końcową obróbką. Część może być zgodna ze specyfikacją, ale jeśli jej struktura wewnętrzna lub właściwości materiału różnią się od tych określonych w projekcie, konieczne może być dalsze badanie.
HHF traktuje produkcję wałów przekładniowych jako szereg powiązanych operacji. Wybór stali, kucie swobodne, obróbka cieplna, obróbka skrawaniem i kontrola są traktowane jako oddzielne etapy, a wymagania procesowe są określane w odniesieniu do rozmiarów i zastosowania elementu.
Dlaczego warto rozważyć stal 18CrNiMo7-6 na wałki przekładni?
Stal 18CrNiMo7-6 to stopowa stal do nawęglania, będąca odmianą niklowo-chromowo-molibdenową, która znajduje szerokie zastosowanie we wszystkich mocno obciążonych kołach zębatych i innych elementach przekładni. Dzięki temu skład materiału pozwala na powszechne nawęglanie, a rdzeń materiału pozostaje wystarczająco wytrzymały, aby wytrzymać obciążenia występujące w czasie pracy, zwłaszcza po obróbce cieplnej w wymaganych warunkach.
Wał przekładni potrzebuje nie tylko powierzchni o wyższej twardości. Utwardzona warstwa powinna być odpowiednio odporna na zużycie stykowe, a nieutwardzona część (czyli materiał pod spodem) musi być odporna na przyłożony moment skręcający i zginający.
Rzeczywiste właściwości materiału zależą głównie od szczegółów zastosowanej obróbki cieplnej, efektywnej głębokości warstwy, konstrukcji elementu oraz wymagań kontrolnych. Wszystkie te szczegóły powinny być uzgodnione z wyprzedzeniem, a nie opierać się wyłącznie na gatunku stali.
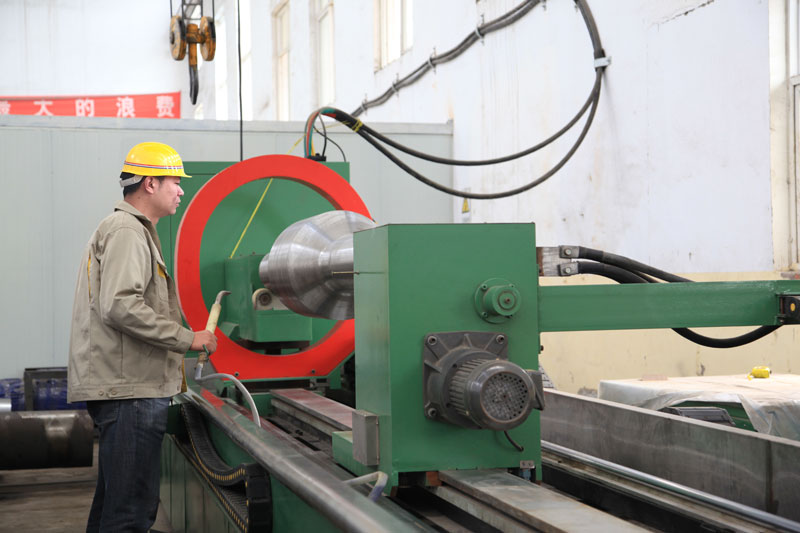
HHF wykorzystuje prasę hydrauliczną o nacisku 10 000 ton do produkcji dużych odkuwek swobodnie kutych. Obróbka cieplna jest planowana z uwzględnieniem rzeczywistych rozmiarów przekrojów, a badania materiałowe i mechaniczne przeprowadzane są w firmowym laboratorium fizykochemicznym.
Klienci, rozważając współpracę z nowym dostawcą lub przed złożeniem zamówienia produkcyjnego, mogą poprosić producentów o przedstawienie odpowiednich dokumentów potwierdzających przeprowadzenie kontroli sprzętu lub części.
Zakres produkcji kutych wałów przekładniowych
| Przedmiot | Specyfikacja |
|---|---|
| Produkt | Kute wały przekładniowe |
| Materiał standardowy | 18CrNiMo7-6 |
| Średnica zewnętrzna | 120–1200 mm |
| Podstawa produkcyjna | Rysunki klienta lub uzgodnione specyfikacje techniczne |
| Sprzęt kuźniczy | Prasa hydrauliczna o nacisku 10 000 ton |
| Aplikacje | Energia wiatrowa, górnictwo, sprzęt morski i ciężki sprzęt |
| Kontrola | Skład chemiczny, właściwości mechaniczne i twardość, zgodnie ze specyfikacją |
| Dokumentacja | Zapisy z inspekcji zgodnie z ustalonymi wymaganiami zamówienia |
Zakres średnic obejmuje szeroki wybór przemysłowych komponentów przekładniowych. Ostateczna wykonalność zależy od długości wału, masy, geometrii, współczynnika kucia, naddatku na obróbkę oraz wymaganych wymiarów gotowych. Klienci posiadający wał o nietypowo długich lub skomplikowanych kształtach powinni przesłać rysunek do analizy technicznej.

Od stali surowej do gotowego wału
Duże wały przekładniowe wymagają koordynacji między kilkoma etapami produkcji. Poniższa sekwencja opisuje główne operacje; rzeczywista trasa jest określana na podstawie specyfikacji zamówienia i projektu komponentu.
1. Wybór materiałów i kontrola przychodząca
Gatunek stali i wymagany stan dostawy są ustalane przed rozpoczęciem produkcji. Skład chemiczny jest sprawdzany pod kątem zgodności z obowiązującą specyfikacją materiałową, a dodatkowe testy są przeprowadzane, jeśli wymaga tego zamówienie.
2. Kucie swobodne
Wybrana stal jest kuta w celu uzyskania wymaganej geometrii i struktury wewnętrznej. Wymiary odkuwki i naddatki na obróbkę zależą od konstrukcji wału oraz ilości materiału, który należy usunąć w kolejnych operacjach.
3. Obróbka cieplna
Sposób obróbki dobiera się w zależności od gatunku stali, rozmiaru przekroju i określonych właściwości mechanicznych. Hartowanie i odpuszczanie może być wymagane w przypadku stanu rdzenia, natomiast hartowanie powierzchniowe jest zalecane, gdy gotowa konstrukcja przekładni wymaga hartowanej powierzchni roboczej. Wymagana kolejność musi zostać potwierdzona dla każdego elementu.
4. Obróbka skrawaniem
Obróbka skrawaniem pozwala na uzyskanie wymaganych wymiarów, pasowań łożysk, współosiowości i innych tolerancji wymiarowych. Obróbka zgrubna i końcowa są planowane zgodnie z procesem produkcyjnym.
5. Kontrola i zwolnienie
Gotowy lub pośredni element jest sprawdzany pod kątem zgodności z ustalonymi kryteriami akceptacji. W zależności od zamówienia, mogą one obejmować kontrolę wymiarów, analizę chemiczną, próbę rozciągania i udarności, pomiary twardości oraz dodatkowe badania nieniszczące.
To podejście oparte na procesach zapewnia zespołom ds. zaopatrzenia i inżynierii jaśniejszą podstawę do przeglądu wału przed umieszczeniem go w zespole przekładni.
Cięcie wałów przekładni na wymiar, które dostosowują się do wymagań operacyjnych
Wał zastosowany w przekładni turbiny wiatrowej może, z drugiej strony, nie być dokładnie taki sam pod względem dokładności wymiarowej i charakterystyki nośności, jak na przykład wał przekładni morskiej lub napęd jednostki górniczej. Poziomy momentu obrotowego, liczba obrotów na minutę, obciążenie zginające, ograniczenia przestrzenne i częstotliwość prac konserwacyjnych to tylko niektóre z czynników, które mogą wpływać na konstrukcję wału przekładni.
Jesteśmy zawsze gotowi podjąć wyzwanie, pod warunkiem, że prześlesz nam rysunki i/lub specyfikacje techniczne klienta wraz z HHG. Jeśli jednak Twój projekt jest dopiero na etapie koncepcyjnym, nasz zespół inżynierów z przyjemnością przejrzy Twoje wymagania mechaniczne i pomoże Ci w opracowaniu rysunków, o ile będą one oparte na przekazanych przez Ciebie informacjach i uzgodnimy zakres projektu.
W zależności od aplikacji, tematyka dyskusji może być bardzo różnorodna:
Wymiary wału: długość, średnica zewnętrzna itp., ramiona, czopy i geometria połączenia.
Gatunek stali i warunki dostawy stali, jakie powinien spełniać materiał.
Właściwości materiału rdzenia i wymagania dotyczące utwardzania powierzchniowego.
Dopuszczalne odchylenia wymiarów, tolerancji obróbki i chropowatości.
Wstępne testy bez powodowania uszkodzeń, częstotliwość przeprowadzania kontroli i standardy, które powinny zostać spełnione.
Znaczki, identyfikatory, pojemniki i zagraniczne dokumenty przewozowe.
Po skontaktowaniu się z nami możemy udostępnić różne materiały. Przydatność proponowanej alternatywy należy sprawdzić pod kątem specyfikacji części i jej przeznaczenia, ale nie należy jej akceptować tylko dlatego, że ma zbliżoną wartość wytrzymałości.
Skład chemiczny 18CrNiMo7-6
Poniższe wartości to dane dotyczące składu chemicznego podane dla tej strony produktu. Przed złożeniem zamówienia należy zapoznać się z obowiązującą normą stali i certyfikatem materiałowym w celu potwierdzenia dopuszczalnych granic.
| Element lub właściwość | Dostarczona wartość |
|---|---|
| Węgiel (C) | 0,15–0,21% |
| Krzem (Si) | ≤0,04% |
| Mangan (Mn) | 0,50–0,90% |
| Siarka (S) | 0,005–0,010% |
| Fosfor (P) | ≤0,015% |
| Nikiel (Ni) | 1,40–1,70% |
| Chrom (Cr) | 1,50–1,80% |
| Molibden (Mo) | 0,25–0,35% |
| Wodór (H) | ≤1,8 ppm |
| Twardość | ≤250 HB |
Uwaga dotycząca materiału:Zawartość wodoru i twardość nie są wartościami procentowymi składu chemicznego. Należy je traktować jako oddzielne wymagania materiałowe, z odpowiednią metodą pobierania próbek, etapem badań i warunkami odbioru określonymi w specyfikacji zakupu. Przed publikacją lub zakupem należy również sprawdzić limit krzemu i inne wymienione zakresy pod kątem zgodności z dokładną normą i oznaczeniem gatunku.
Dobór materiałów zależy od wymagań klienta i oceny technicznej konkretnego wału.
Dokumentacja kontrolna i jakościowa
W przypadku masywnych odkuwek, inspekcje muszą być zgodne z wymaganiami kontrolnymi, w tym etapami produkcji. Różne zastosowania mogą wymagać łączenia różnych metod badań mechanicznych, pomiaru twardości, kontroli wymiarów i wykrywania wad wewnętrznych.
HHF posiada własne laboratorium fizykochemiczne klasy II. Jego możliwości ograniczają się do analizy chemicznej, badania właściwości mechanicznych i twardości. Klienci zainteresowani zakupem mogą uzyskać dokumentację kontroli zamówionego produktu, pod warunkiem, że rodzaj kontroli zostanie uzgodniony z dostawcą.
Jeśli otrzymałeś ofertę zostania dostawcą i chcesz poznać szczegóły dokumentacji produkcyjnej, możesz poprosić o przykładowe raporty od firmy, która będzie produkować dane produkty, i sprawdzić, czy opisane tutaj testy będą przeprowadzane podczas standardowej produkcji. Jeśli potrzebna jest zewnętrzna agencja inspekcyjna, taka jak SGS lub BV, warunki można ustalić przed złożeniem zamówienia.
Oficjalne certyfikaty HHF obejmują API Q1, API 7-1, CSSC i ISO/TS 29001, a także ISO 9001:2008, zgodnie z podanymi przez nas danymi firmy. Należy jednak pamiętać, że zakresy certyfikacji oraz ważność każdego certyfikatu muszą zostać dopasowane lub potwierdzone, aby spełnić konkretne wymagania dotyczące zakupu.

Gwarancja i wsparcie techniczne
Firma HHF ogłosiła, że okres gwarancji na kute wały przekładni wynosi dwa lata od daty wysyłki. Zgodnie z dokumentami dostarczonymi przez firmę, gwarancja obejmuje wady produkcyjne powstałe na etapach produkcji, takie jak obróbka materiałów, kucie i obróbka cieplna. Naprawa, wymiana lub udzielenie kredytu, w zależności od tego, co jest bardziej korzystne, to sposób rozpatrywania uznanych reklamacji, zgodnie z warunkami umowy.
Na większość pytań technicznych można liczyć w ciągu jednego dnia roboczego. Dodatkowo, kupujący mogą zapoznać się z inspekcjami zewnętrznymi i dokumentacją przed wysyłką.
Aby zachować jednolitość produkcji między partiami, pomocne będzie, jeśli klienci, w przypadku ponownych zamówień i wymiany części, zachowają pod ręką stary rysunek, specyfikację materiału, wymagania dotyczące obróbki cieplnej oraz zapisy kontroli. Zmiany w projekcie lub specyfikacji, których nie można wprowadzić w oparciu o wcześniejsze zamówienie w sposób nieformalny, powinny zostać formalnie ujęte na piśmie.
Czas realizacji, płatność i dostawa
Czas realizacji produkcji
Standardowy czas realizacji zamówienia dla firmy wynosi około 45 dni od otrzymania zamówienia i wpłaty zaliczki. Jest to po prostu przewidywany okres planowania przez firmę najprostszego cyklu produkcyjnego, który obejmuje pozyskanie surowców, kucie, obróbkę cieplną, obróbkę skrawaniem i kontrolę jakości na koniec. Dokładny harmonogram będzie jednak w dużej mierze zależał od tego, jak szybko można będzie sprowadzić materiały, jaki jest rozmiar części, jakie procesy mają zostać przeprowadzone oraz oczywiście od planowanego terminu produkcji.
W przypadku zamówień, w których produkt musi zostać wymieniony możliwie jak najszybciej lub gdy dostawa musi zostać zrealizowana w określonym terminie, w wycenie należy również podać datę dostawy.
Warunki płatności
Zazwyczaj termin płatności wynosi 30% zaliczki na potrzeby rozpoczęcia produkcji, a reszta (70%) płatna jest w momencie wysyłki.
Akceptujemy płatności przelewem lub akredytywą.
Na życzenie kupującego dla naszych stałych i kwalifikowanych klientów możemy wystawić akredytywę na widok lub inne formy, po wzajemnym porozumieniu.
Stan dostawy
Kwarantanny są dozwolone na warunkach FOB, CFR i CIF. Po wybraniu warunków dostawy, zostaną one wpisane do umowy sprzedaży, wraz z podaną lokalizacją, warunkami frachtu, ubezpieczenia i opłatami za dostawę.
Wysyłka i załadunek
Firma informuje, że dostawy mogą być realizowane przez porty w Szanghaju, Ningbo, Tianjin, Qingdao i Kantonie, a załadunek w fabryce jest również możliwy.
Wybór odpowiedniej trasy wysyłki, która najlepiej odpowiada potrzebom klienta, zależy od wielu czynników: rozmiaru ładunku, wagi przesyłki, miejsca docelowego i wyboru spedytora przez kupującego.
Przed wysyłką nabywca może uzgodnić z nami dokumentację eksportową i sposób załadunku.
Opakowania eksportowe dla dużych odkuwek
W przypadku transportu, transportu lub przechowywania takich produktów, jak ciężkie wały stalowe, wymagane jest zapewnienie im odpowiednich podpór. HHF wymieniło drewniane skrzynie jako jedną z głównych form opakowań eksportowych; warunki wysyłki decydują również o tym, czy zostaną użyte bezpieczne metalowe pudła lub skrzynie, a także ewentualne metalowe konstrukcje wsporcze.
Dokonując wyboru opakowania i podparcia, należy uwzględnić masę wału, punkty podnoszenia, obrabiane powierzchnie oraz prawdopodobne warunki transportu. Jeśli takie elementy mają być składowane przed montażem, klient może na przykład poprosić o odpowiednie podparcie, mając na uwadze prawidłowe wyosiowanie wałów i zminimalizowanie ryzyka uszkodzenia powierzchni wykończeniowej.
Jeśli jednak klient ma własny projekt opakowania lub instrukcje dotyczące postępowania, może je przedstawić do zatwierdzenia.

O firmie Henan Zhongyuan Heavy Forging Co., Ltd. (HHF)
Założona w listopadzie 2004 roku firma Henan Zhongyuan Heavy Forging Co., Ltd. ma siedzibę w mieście Jiyuan w prowincji Henan w Chinach. Firma dysponuje zakładem kucia ciężkiego o kuźni o wydajności około 150 mu, z trzema dużymi liniami do kucia swobodnego, zbudowanymi wokół prasy hydraulicznej o nacisku 10 000 ton, dwiema liniami do kucia matrycowego, dużymi maszynami do obróbki CNC, urządzeniami do obróbki cieplnej oraz krajowym laboratorium fizykochemicznym klasy II.
Według informacji podanych przez firmę, roczna zdolność produkcyjna kuźni wielkogabarytowych HHF wynosi około 50 000 ton, a pojedyncze odkuwki ważą ponad 30 ton. Firma zatrudnia około 500 osób, w tym ponad 50 inżynierów i specjalistów technicznych.
Portfolio produktów firmy obejmuje zastosowania w energetyce, maszynach górniczych, przemyśle stoczniowym i sprzęcie ciężkim. Wśród klientów i partnerów branżowych wymienionych w profilu firmy znajdują się CITIC Heavy Industries, China First Heavy Industries, Taiyuan Heavy Industry, Goldwind i Envision Energy. Wśród międzynarodowych producentów sprzętu górniczego wymienionych w profilu znajdują się Joy Global, Hitachi Mining, Komatsu i Caterpillar. Odniesienia te opisują profil firmy i nie powinny być interpretowane jako potwierdzenie, że każda wymieniona firma obecnie kupuje ten konkretny wał przekładniowy.
HHF raportuje eksport do ponad 20 krajów i regionów.

Często zadawane pytania
Jak szybko HHF przygotuje wycenę na fałszywy wałek przekładni?
Podany okres realizacji zamówienia wynosi trzy dni robocze od momentu przesłania informacji technicznych.
Rysunki potrzebnego wału przekładni wraz z informacjami o materiałach, wymiarach, ilości i prośbami o kontrolę są niezbędne, aby umożliwić działowi technicznemu sporządzenie dokładnej i kompleksowej wyceny.
Czy jest możliwa produkcja według naszych rysunków?
Nie ma problemu. Jeśli rysunek jest już ukończony, HHF jest zasadniczo gotowy do jego przyjęcia. Jeśli rysunek nie jest jeszcze ukończony, dział inżynieryjny pomoże w zaprojektowaniu komponentu na podstawie dostarczonych informacji.
Co jest uważane za typowy materiał?
Produkt jest zazwyczaj wykonany ze stali 18CrNiMo7-6. Można rozważyć inne gatunki, w zależności od konstrukcji elementu i przewidywanych warunków pracy.
Jakie średnice zewnętrzne możecie Państwo dostarczyć?
Zakres średnic zewnętrznych wału przekładni kutej wynosi od 120 mm do 1200 mm.
Jednakże wykonalność wykonania wymaganego wału zależeć będzie od innych czynników, takich jak długość, waga, geometria i wymagania dotyczące obróbki, o ile takie istnieją.
Kim jest typowy kierownik produkcji?
Realizacja zamówienia trwa około 45 dni od otrzymania zamówienia i zaliczki od klienta. Ostateczny termin realizacji, zależny od metod produkcji i dostępności materiałów, zostanie ustalony.
Jakie testy i raporty można zamówić?
Laboratorium dysponuje możliwościami przeprowadzania analiz chemicznych, badań twardości i badań mechanicznych. Plan kontroli, raport końcowy, jego zawartość i sposób dostarczenia zostaną ustalone na podstawie specyfikacji zamówienia.
Czy możliwe jest zlecenie przeprowadzenia inspekcji niezależnej firmie inspekcyjnej?
Tak, SGS, BV lub inna, wspólnie uzgodniona firma inspekcyjna może zostać zaangażowana przed rozpoczęciem produkcji lub wysyłki, pod warunkiem, że uzgodniony zostanie zakres kontroli i harmonogram.
A co z warunkami płatności?
Typowy sposób płatności zakłada zapłatę 30% z góry i 70% przed dostawą towaru. Sprzedawca akceptuje wyłącznie płatności przelewem bankowym i akredytywą, a w przypadku innych metod płatności wymagana jest wzajemna zgoda.
Które porty są w stanie dostarczyć towary?
Możliwe porty to: port w Szanghaju, Ningbo, Tianjin, Qingdao lub Kantonie. Fabryka może również zorganizować dostawę do fabryki.
Omów swoje wymagania dotyczące kutego wału przekładni
Aby wystawić ofertę, wystarczy przesłać szkic, średnicę zewnętrzną, długość, gatunek materiału, ilość zamówienia oraz adres dostawy. Należy również podać właściwości mechaniczne, stan obróbki cieplnej i normę kontroli, jeśli zostały już ustalone.
Na początku projektu, gdy dysponujesz ograniczoną ilością danych, dobrym sposobem na rozpoczęcie opracowywania wymagań technicznych jest wykorzystanie przybliżonych szacunków rozmiaru, trybu działania i ogólnych charakterystyk.
Po uzgodnieniu przez producenta wymagań dotyczących metody i materiałów, odbioru produktu, procedur kontrolnych, dostawy dokumentów, harmonogramu i warunków handlowych producenta, strony dokonają ich sfinalizowania.
Zadzwoń do HHF, aby otrzymać kuty wałek przekładniowy pasujący do Twojej skrzyni biegów.